Scopri le ultime innovazioni nel campo dei caschi balistici in materiale composito rinforzato con fibre, tra cui UHMWPE, fibre aramidiche, tessuti balistici e tecnologie di produzione avanzate.
Recenti progressi nella ricerca sui caschi antiproiettile in materiale composito rinforzato con fibre
Introduzione
Con l'escalation dei conflitti internazionali e la crescente complessità del terrorismo e dell'estremismo a livello globale, la minaccia di guerra si fa sempre più pressante, imponendo maggiori esigenze in termini di prestazioni complessive delle attrezzature militari, come ad esempio i caschi antiproiettile. Sebbene la testa e il collo rappresentino solo il 12% del corpo di un soldato, le lesioni craniche sono responsabili della metà dei decessi in combattimento. Il trauma cranico (TBI) è una causa comune di morte e disabilità tra i soldati ed è diventato un infortunio caratteristico dei moderni conflitti militari. I dati dimostrano che proiettili o frammenti ad alta velocità sul campo di battaglia possono causare circa l'80% delle lesioni mortali, di cui il 45% a livello cranico. Di fronte a proiettili o frammenti ad alta velocità provenienti da qualsiasi direzione, i caschi antiproiettile possono assorbire o ridurre efficacemente l'energia cinetica d'impatto, diminuendo i danni effettivi alle reti neurali e ai vasi sanguigni del cervello causati dalle onde energetiche generate dal proiettile all'interno del cervello, e riducendo così il tasso di mortalità del personale combattente. Gli studi hanno dimostrato che il personale militare che indossa elmetti antiproiettile può ridurre il tasso di mortalità di circa il 20%. Pertanto, è fondamentale sviluppare elmetti antiproiettile con prestazioni di protezione superiori, peso ridotto e maggiore comfort, per far fronte agli ambienti di battaglia sempre più complessi e proteggere la vita dei soldati.
Il primo elmetto antiproiettile moderno al mondo fu l'elmetto in acciaio M1915 della Prima Guerra Mondiale. Basandosi su questo, l'esercito statunitense produsse l'elmetto M1917 e, durante la Seconda Guerra Mondiale, sviluppò l'elmetto in acciaio esclusivo per le forze armate statunitensi: l'elmetto in acciaio M1, che è anche l'elmetto in acciaio moderno con la più lunga permanenza in servizio. Successivamente, con lo sviluppo di fibre ad alte prestazioni e dei relativi materiali compositi, gli elmetti in acciaio sono gradualmente caduti in disuso. Ad esempio, l'elmetto PASGT, grazie al suo elevato comfort e all'alta protezione offerta, ha iniziato ad essere ampiamente utilizzato dalle forze armate statunitensi. Anche il mio paese ha sviluppato con successo un nuovo elmetto antiproiettile in materiale composito: l'elmetto in aramide QGF02, nel 1993. Dall'inizio del XXI secolo, diversi paesi hanno sviluppato in successione elmetti balistici leggeri, ad alta protezione e altamente integrati, come l'elmetto da combattimento IHPS dell'esercito statunitense, l'elmetto W-15 cinese e l'elmetto VIRTUS del Regno Unito. La Figura 1 mostra fotografie storiche di elmetti balistici militari cinesi e americani; La prima fila mostra elmetti cinesi, e la seconda fila mostra elmetti americani.
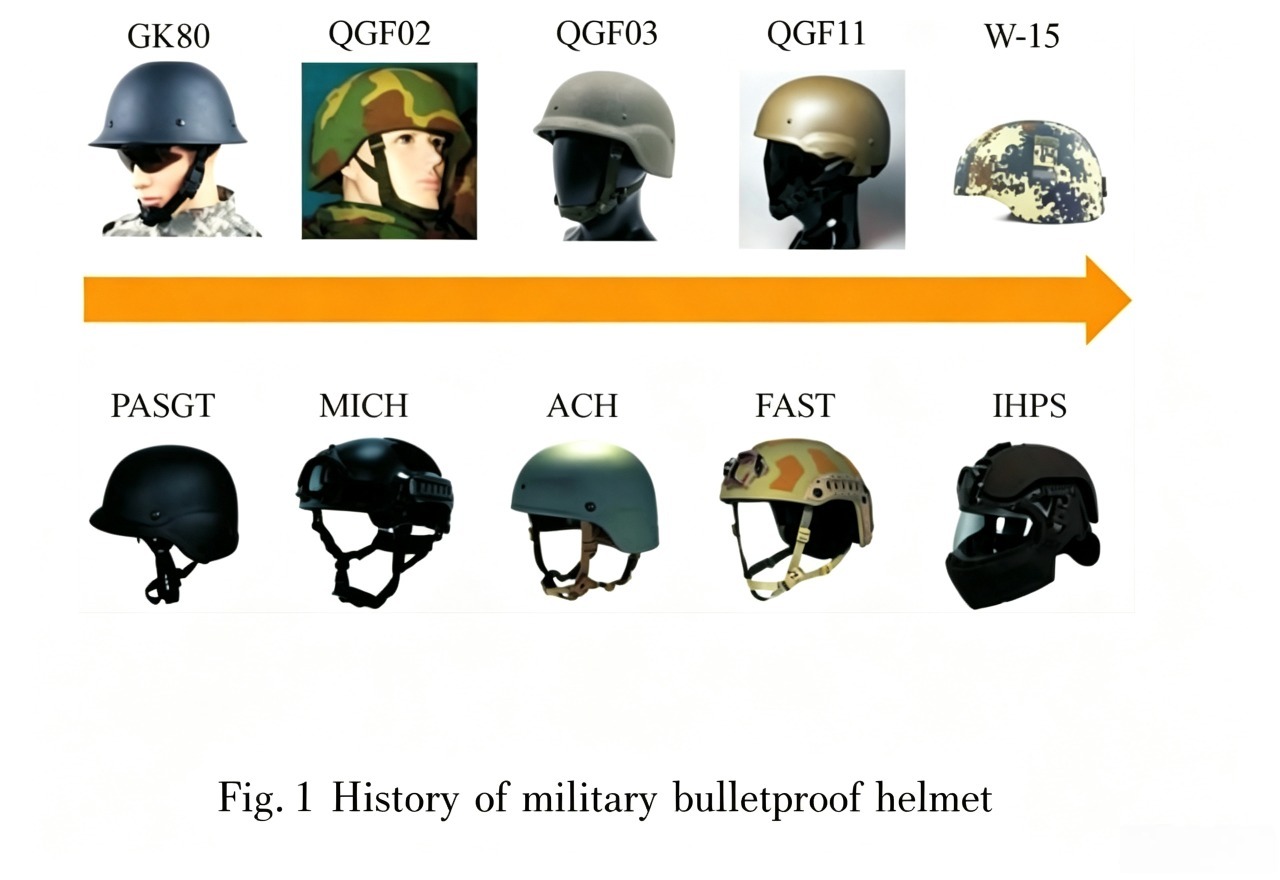
Con i conflitti militari in corso in tutto il mondo e gli ambienti di combattimento urbani e campali sempre più complessi, lo sviluppo di elmetti balistici che soddisfino le esigenze della guerra futura – offrendo protezione ad alte prestazioni, funzioni intelligenti, comfort e adattabilità, produzione rapida e personalizzazione – è fondamentale per garantire la sicurezza dei soldati, migliorare l'efficacia in combattimento e adattarsi alle diverse esigenze operative. Grazie al continuo sviluppo della scienza dei materiali, gli elmetti balistici sono ora realizzati principalmente in materiali compositi rinforzati con fibre, che garantiscono contemporaneamente leggerezza, elevata protezione e comfort. Gli elmetti balistici integrati a livello funzionale che ne derivano possono migliorare significativamente le capacità di combattimento del singolo soldato basate sulle informazioni. Questo articolo introduce i materiali compositi rinforzati con fibre ad alte prestazioni utilizzati negli elmetti antiproiettile e le strutture in tessuto balistico impiegate, e riassume sistematicamente la tecnologia di stampaggio degli elmetti antiproiettile, fornendo materiale di riferimento per la futura progettazione e fabbricazione di elmetti antiproiettile in composito rinforzato con fibre.
1. Materiali compositi rinforzati con fibre per elmetti antiproiettile
1.1 Fibra di carbonio
Nel secolo scorso, i caschi antiproiettile compositi erano realizzati principalmente con fibre aramidiche. In questo secolo, la fibra UHMWPE ha gradualmente sostituito la fibra aramidica come materiale principale nel campo della protezione antiproiettile.
Fibra di carbonio , grazie alla sua elevatissima rigidità e resistenza, viene spesso ibridato con fibra aramidica e fibra UHMWPE, mostrando un grande potenziale nel campo della protezione antiproiettile. Negli ultimi anni, nuove fibre ad alte prestazioni come la fibra PBO e la fibra PIPD
Avere Ha inoltre suscitato grande interesse nel campo della protezione balistica. Le proprietà meccaniche di base dei materiali compositi rinforzati con fibre ad alte prestazioni sono riportate nella Tabella 1.
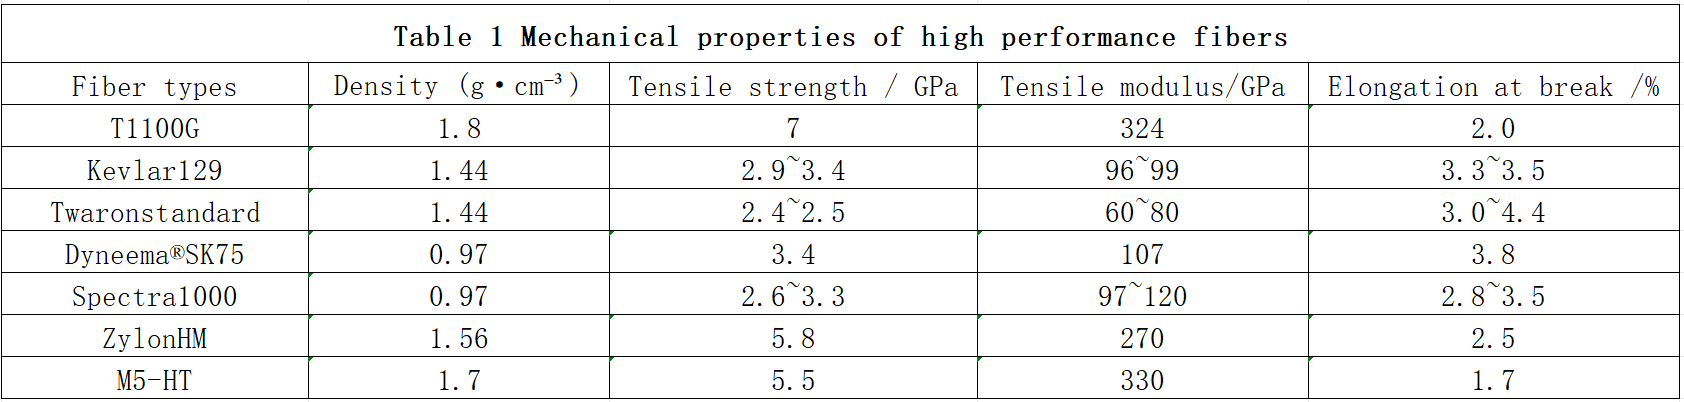
La fibra di carbonio è stata sviluppata negli anni '50 e '60. Grazie al suo elevato modulo elastico, all'elevata resistenza alla trazione, alla stabilità alle alte temperature e all'elevata resistenza alla corrosione, è da tempo al centro dell'attenzione ed è ampiamente utilizzata nei settori aerospaziale e militare. La fibra di carbonio si riferisce a fibre ad alte prestazioni con un contenuto di carbonio di circa il 95%, prodotte mediante carbonizzazione in fase solida di fibre organiche. Attualmente, le fibre di carbonio disponibili in commercio in tutto il mondo sono principalmente realizzate con fibre di poliacrilonitrile (PAC). Grazie alla sua estrema rigidità e resistenza, la fibra di carbonio viene spesso ibridata con altre fibre ad alte prestazioni per creare materiali compositi balistici. Ad esempio, la Nanyang Technological University e la DSM Corporation hanno interlacciato fibre di UHMWPE con fibre di carbonio, migliorando significativamente le capacità di protezione balistica modificando l'ordine di stratificazione per ridurre la velocità di impatto sul fondo (BFS) della piastra composita balistica. Sebbene i compositi in fibra di carbonio possiedano un elevato modulo di elasticità e una notevole resistenza alla trazione, il loro basso allungamento a rottura limita l'efficienza di assorbimento dell'energia, restringendone l'applicazione nella protezione balistica.
1.2 Fibre aramidiche
Fibre aramidiche sono fibre di poliammide sintetizzate artificialmente, tra cui poli(p-fenilene tereftalammide) (PPTA), poli(m-fenilene isoftalammide) (PMIA), fibre di poliammide aromatiche eterocicliche contenenti eteroatomi e fibre di poliammide orto-aramide completamente aromatiche. Attualmente, le principali fibre aramidiche prodotte nel mondo sono
para-aramide (PPTA) e
meta-aramide (PMIA). Tra queste, le fibre di Kevlar della DuPont e le fibre di Twaron della Teijin sono ampiamente utilizzate nella protezione balistica. L'elmetto balistico PASGT, sviluppato negli anni '80, è realizzato in materiale composito di fibre di Kevlar 29, mentre il successivo e famoso elmetto da combattimento ACH è realizzato in materiale composito di fibre di Kevlar 129. Le fibre aramidiche hanno un'elevata resistenza specifica, un modulo elastico elevato e un alto tasso di assorbimento di energia e sono ampiamente utilizzate nella protezione balistica. Sebbene le fibre aramidiche abbiano una vasta gamma di applicazioni, la loro suscettibilità alla decomposizione sotto luce ultravioletta e all'idrolisi dovuta all'assorbimento di umidità ne ha limitato lo sviluppo. La loro durata si riduce significativamente e le prestazioni protettive diminuiscono in presenza di forte luce ultravioletta o in ambienti umidi.
1.3 Fibra UHMWPE
fibra UHMWPE Grazie alle sue proprietà speciali, come la bassa densità, l'eccellente resistenza agli urti, l'eccezionale rapporto resistenza-peso, le elevate prestazioni di smorzamento e la resistenza alla corrosione, il polietilene ad altissimo peso molecolare (UHMWPE) è ampiamente utilizzato in diversi settori. Attualmente, le fibre UHMWPE più conosciute a livello internazionale sono Dyneema, prodotta da DSM, e Spectra, prodotta da Honeywell. Poiché la maggior parte delle onde d'urto si propaga parallelamente alla direzione delle fibre quando i compositi rinforzati con fibre subiscono impatti ad alta intensità, la fibra UHMWPE ad alta rigidità può agire come un canale ad alta energia per dissipare l'energia dell'impatto in tutta la struttura. Questa proprietà può intercettare efficacemente i proiettili convenzionali per pistola e i frammenti a bassa velocità, ed è stata ampiamente utilizzata in applicazioni come i giubbotti antiproiettile morbidi. Inoltre, rispetto alla fibra di carbonio e alla fibra aramidica, la fibra UHMWPE ha una densità significativamente inferiore, il che è vantaggioso per la riduzione del peso degli elmetti antiproiettile. Infine, l'elevata tenacità, la resistenza ai raggi UV e la resistenza alla corrosione della fibra UHMWPE la rendono il materiale in fibra per la protezione balistica con le migliori prestazioni nei sistemi industriali. Tuttavia, le forze intermolecolari delle fibre di UHMWPE sono relativamente deboli e si verifica scorrimento viscoso (creep) quando la temperatura di lavorazione supera i 130 °C. Alla temperatura di fusione (circa 150 °C), la velocità di scorrimento viscoso aumenta bruscamente, portando a una significativa riduzione della durata utile. Inoltre, la superficie chimicamente inerte delle fibre di UHMWPE determina una bassa forza di adesione interfacciale con le resine, ostacolando la produzione e l'applicazione di compositi in fibra di UHMWPE.
1.4 Altre fibre ad alte prestazioni
La fibra di poli(p-fenilenebenzobisossazolo) è stata inizialmente sviluppata dal Laboratorio dei Materiali dell'Aeronautica Militare degli Stati Uniti come materiale resistente alle alte temperature, e successivamente commercializzata dalla Toyobo Co., Ltd. del Giappone con il nome di Zylon.
Fibra PBO Possiede elevata resistenza, alto modulo elastico, resistenza alle alte temperature e ignifugazione, caratteristiche che la rendono la migliore tra tutte le "fibre organiche" in termini di prestazioni complessive. Nel 2003, gli Stati Uniti hanno prodotto campioni di elmetti utilizzando fibre PBO, ma il peso era di soli 0,8 kg, circa 0,55 kg più leggero rispetto agli elmetti in aramide dello stesso livello di protezione. Il modulo di elasticità a trazione della fibra PBO è di circa 270 GPa, circa tre volte superiore a quello della fibra para-aramidica. Tuttavia, la fibra PBO presenta una scarsa resistenza alla luce e una superficie densa e liscia, che si traducono in una debole adesione interfacciale con la matrice composita. Le sue prestazioni si deteriorano significativamente in ambienti umidi e caldi, limitandone l'applicazione negli elmetti antiproiettile.
La fibra PIPD è una nuova fibra polimerica eterociclica aromatica a cristalli liquidi sviluppata a partire dalla catena molecolare PBO, nota anche come fibra M5. La fibra PIPD è stata inizialmente sviluppata da Akzo Nobel nei Paesi Bassi e il principale metodo di produzione attualmente utilizzato è la filatura a umido a getto secco. Le principali materie prime includono TAP e DHTA. La fibra PIPD ha un modulo elastico di 150 GPa e una resistenza alla trazione di 2,5 GPa. La PIPD è una fibra ad alte prestazioni con una struttura rigida a forma di asta e forti legami idrogeno intermolecolari, che presenta una resistenza alla compressione significativamente superiore rispetto alla fibra PBO. Tuttavia, l'inerzia superficiale della fibra PIPD riduce l'interazione tra la fibra e la resina, diminuendo così le prestazioni complessive del materiale composito. Inoltre, la sua fragilità sotto carichi d'impatto influisce anche sulle sue prestazioni di protezione balistica.
2. Struttura in tessuto balistico
I tessuti balistici protettivi si riferiscono in genere a fibre ad alte prestazioni che assorbono l'energia cinetica dell'impatto attraverso la rottura per trazione delle fibre, la deformazione del tessuto e l'attrito tra la fibra e il proiettile impattante, riducendo o prevenendo efficacemente lesioni a chi li indossa in caso di impatti ad alta velocità. Le prestazioni di protezione balistica dei tessuti balistici resistenti agli urti dipendono principalmente dalla struttura del tessuto e dalle proprietà del filato. In base al processo di produzione, i tessuti non tessuti possono essere generalmente suddivisi in tessuti non tessuti unidirezionali (UD), tessuti bidimensionali e tessuti tridimensionali.
2.1 Tessuti non tessuti unidirezionali
I tessuti unidirezionali (UD) sono stati introdotti per la prima volta da Allied Signal nel 1988. Sono formati da fibre disposte in parallelo, laminate con un orientamento 0/90 o 0/90/±45° e successivamente incollate con resina termoplastica. I tessuti UD monostrato presentano limiti di protezione balistica e assorbimento di energia superiori rispetto ai tessuti 2D e 3D, offrendo inoltre maggiore flessibilità e qualità. Il vantaggio dei tessuti UD risiede nell'assenza di incroci o arricciature, che consente alle onde riflesse di propagarsi su un'ampia area all'impatto, con conseguente aumento della velocità di trasmissione e maggiore partecipazione delle fibre alla penetrazione del proiettile. I compositi in fibra di UHMWPE spesso impiegano strutture in tessuto UD per ottenere migliori prestazioni di protezione ed efficienza di assorbimento di energia, e le modalità di danneggiamento dei tessuti UD con spessori diversi variano. Ad esempio, il meccanismo di rottura per perforazione nei laminati compositi unidirezionali in UHMWPE è la rottura per taglio e l'attrito del foro (tra il proiettile e il campione). Nel caso di perforazione in laminati compositi di UHMWPE di spessore elevato, i principali meccanismi di rottura sono la delaminazione del composito, la tensione delle fibre e l'espansione.
Come dimostrato dal confronto tra le strutture dei tessuti balistici, i tessuti non tessuti unidirezionali dispongono le fibre in parallelo, con un orientamento di 0/90 o 0/90/±45°, e sono laminati con resina termoplastica. I suoi vantaggi prestazionali includono buona flessibilità, leggerezza, assenza di punti di incrocio o arricciamento e rapida propagazione delle onde. Un maggior numero di fibre partecipa alla penetrazione del proiettile. Questa struttura è comunemente utilizzata nei compositi in fibra di UHMWPE per migliorare la protezione e l'efficienza di assorbimento dell'energia. Il problema è che le modalità di rottura differiscono a seconda dello spessore: la perforazione nei laminati compositi unidirezionali in UHMWPE è dovuta principalmente alla rottura per taglio e all'attrito dei fori; la perforazione nei laminati compositi spessi in UHMWPE è dovuta principalmente alla delaminazione del composito, alla tensione delle fibre e all'espansione.
2.2 Tessuti a trama bidimensionale
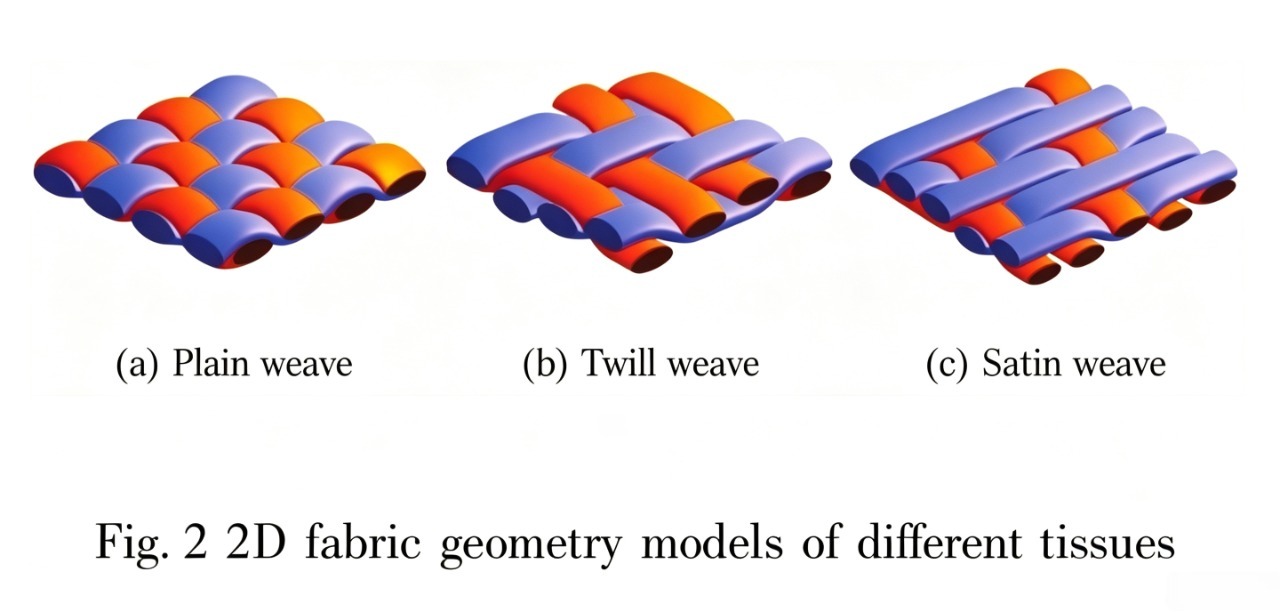
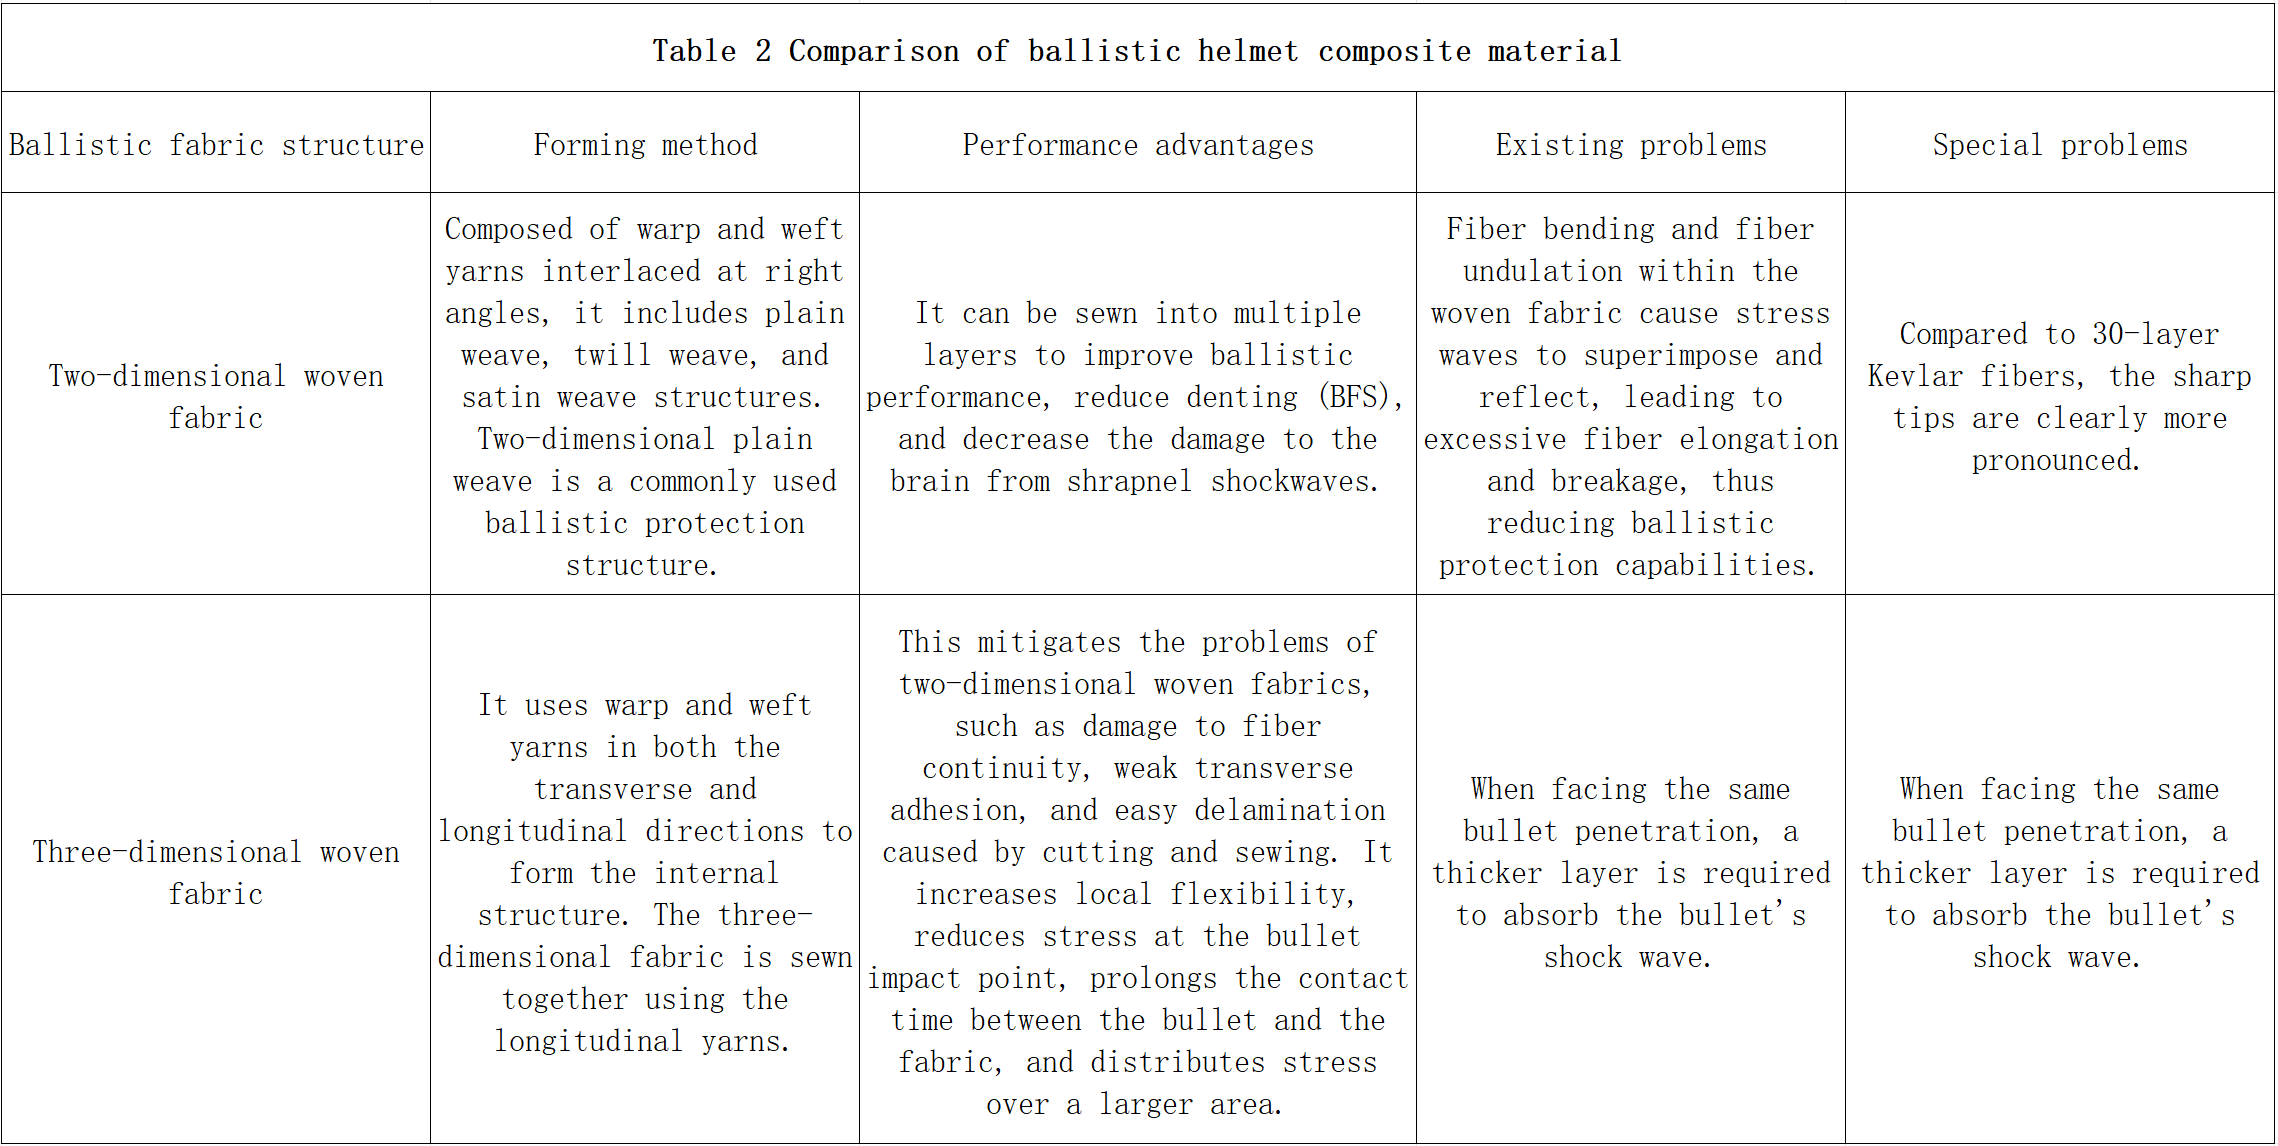
I tessuti bidimensionali sono composti da fili di ordito e trama intrecciati ad angolo retto. Comprendono principalmente strutture a tela, saia e satin, come mostrato in figura. La struttura di protezione balistica più comunemente utilizzata è il tessuto bidimensionale a tela. I tessuti bidimensionali possono essere cuciti in più strati per migliorare le prestazioni di protezione balistica, ridurre il grado di indentazione (BFS) e ridurre i danni causati dalle onde d'urto dei proiettili al cervello umano. Tuttavia, a causa della flessione delle fibre e delle fluttuazioni delle fibre all'interno del tessuto nei tessuti bidimensionali, le onde di stress possono sovrapporsi e riflettersi, portando a un eccessivo allungamento e rottura delle fibre, riducendo così la capacità di protezione balistica della fibra.
Come illustrato nella Figura 2, i modelli geometrici dei tessuti bidimensionali differiscono a seconda dell'armatura. Come mostrato nella Tabella 2, i tessuti bidimensionali sono costituiti da fili di ordito e trama intrecciati ad angolo retto, tra cui armatura a tela, a saia e a raso. L'armatura a tela bidimensionale è una struttura di protezione balistica comunemente utilizzata. I suoi vantaggi in termini di prestazioni includono la possibilità di essere cucita in più strati, migliorando le prestazioni di protezione balistica, riducendo l'ammaccatura del proiettile (BFS) e minimizzando i danni al cervello causati dalle onde d'urto del proiettile. I problemi includono la flessione e l'ondulazione delle fibre all'interno della superficie del tessuto, che causano la sovrapposizione e la riflessione delle onde di stress, con conseguente eccessivo allungamento e rottura delle fibre, riducendo così le capacità di protezione balistica. Un problema specifico è rappresentato dalle punte affilate, ben visibili rispetto ai 30 strati di fibre di Kevlar.
2.3 Tessuti tridimensionali
Nei caschi antiproiettile realizzati con tessuti a trama bidimensionale, il taglio e la cucitura spesso interrompono la continuità delle fibre, riducendo le prestazioni balistiche del casco. Inoltre, i tessuti a trama bidimensionale presentano spesso una scarsa adesione laterale, che li rende soggetti a delaminazione. I tessuti a trama tridimensionale, che utilizzano filati di ordito e trama sia laterali che longitudinali per creare un tessuto tridimensionale integrato, alleviano significativamente i problemi associati ai tessuti a trama bidimensionale. La Figura 3 mostra uno schema della struttura di un tessuto a trama ortogonale tridimensionale. Il tessuto a trama tridimensionale è collegato tramite cuciture longitudinali dei filati, aumentando efficacemente la flessibilità locale, riducendo lo stress nel punto di impatto del proiettile, prolungando il tempo di contatto tra il proiettile e il tessuto e distribuendo lo stress su un'area più ampia attorno al punto di impatto del proiettile. Justyna Pinkos et al. hanno confrontato la resistenza alla penetrazione dei proiettili di tessuti a trama bidimensionale e tridimensionale realizzati con 30 strati di fibra di Kevlar. Hanno scoperto che, a parità di penetrazione del proiettile, il tessuto tridimensionale necessitava di un numero maggiore di strati per assorbire l'onda d'urto. Tuttavia, il tessuto tridimensionale non presentava un punto distinto e appuntito, mentre il tessuto bidimensionale ne aveva uno decisamente più definito.
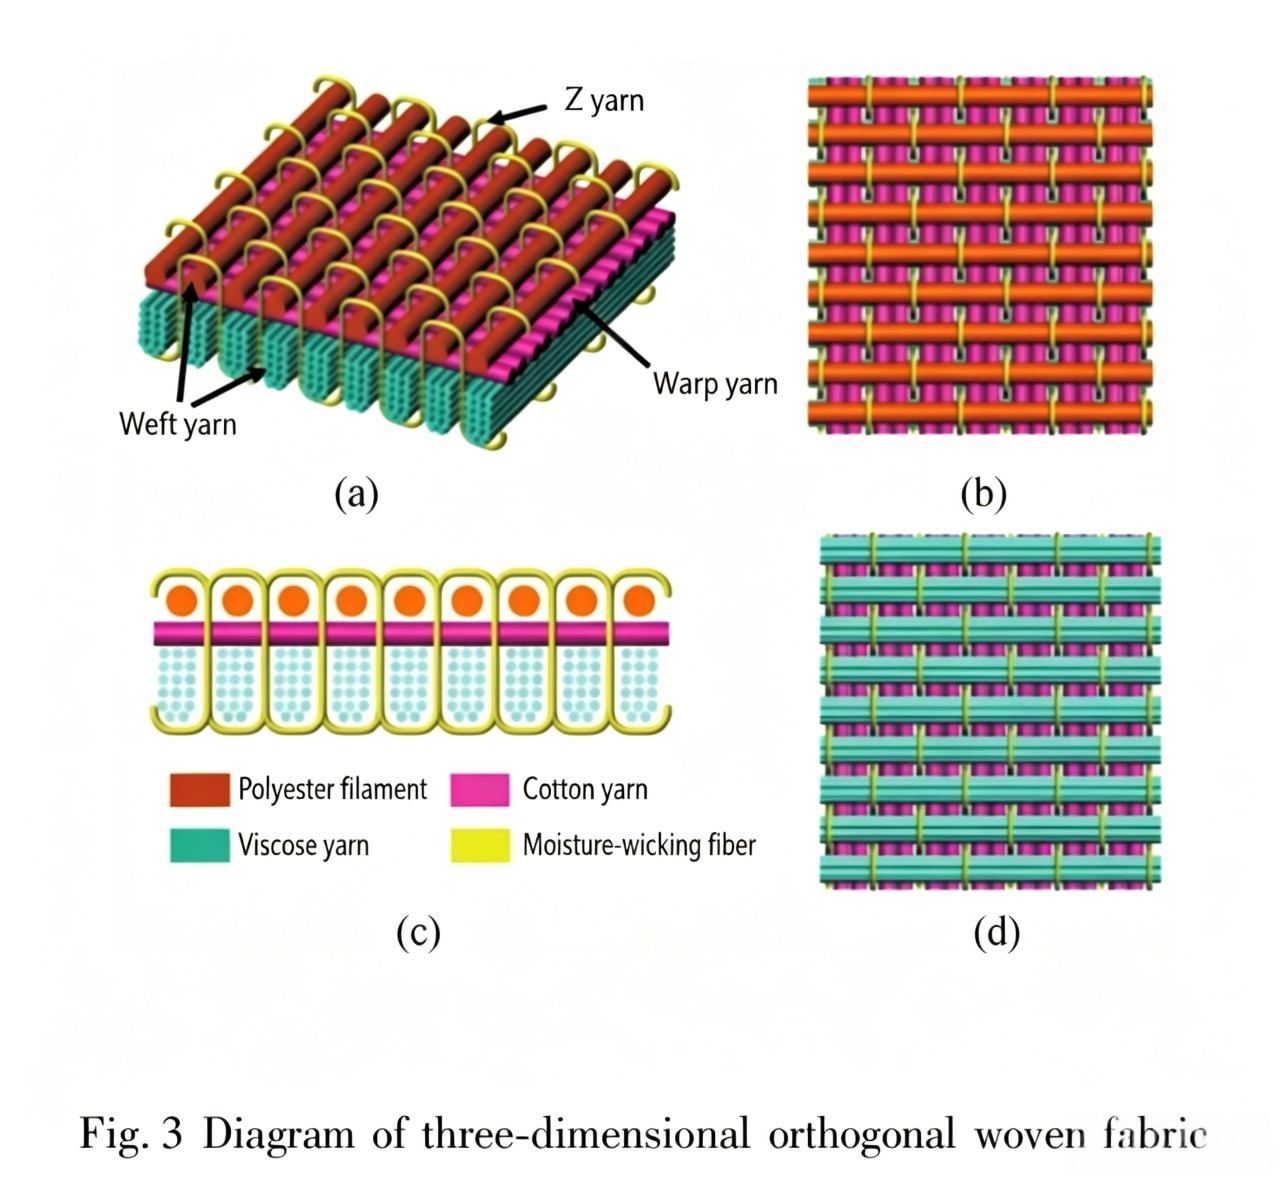
Come mostrato nella Figura 2, il tessuto tridimensionale utilizza fili di ordito e trama trasversali e longitudinali per formare uno spazio integrale, con il tessuto tridimensionale cucito insieme utilizzando fili longitudinali. I suoi vantaggi prestazionali includono la mitigazione dei problemi di interruzione della continuità delle fibre, debole adesione trasversale e facile delaminazione associati al taglio e alla cucitura nei tessuti bidimensionali; l'aumento della flessibilità locale, la riduzione dello stress nel punto di impatto del proiettile, il prolungamento del tempo di contatto tra il proiettile e il tessuto e la distribuzione dello stress su un'area più ampia. Il problema è che, a parità di penetrazione del proiettile, è necessario un numero maggiore di strati per assorbire l'onda d'urto del proiettile. Un problema specifico è che, rispetto a 30 strati di fibra di Kevlar, non c'è un punto distinto e appuntito.
3. Tecnologia di stampaggio di materiali compositi per elmetti antiproiettile
I caschi antiproiettile sono costituiti principalmente da un guscio esterno, un'imbottitura interna e un sistema di sospensione. Assorbono l'energia d'impatto di proiettili o schegge ad alta velocità attraverso la deformazione e la rottura del guscio esterno. Pertanto, il processo di produzione del guscio del casco riveste un ruolo cruciale nelle sue prestazioni protettive. I metodi di preformatura tradizionali prevedono innanzitutto la disposizione ordinata di fibre ad alte prestazioni e la successiva preparazione di un preimpregnato di fibre con resina termoplastica o termoindurente. Il materiale composito di fibre, tagliato e disposto, viene quindi sottoposto a stampaggio a compressione ad alta pressione in una pressa metallica riscaldata. Durante la produzione del casco, è essenziale garantire una distribuzione uniforme del materiale e una superficie del guscio liscia, riducendo al minimo gli spazi tra i diversi strati e diminuendo la concentrazione di stress durante la penetrazione del proiettile. L'attuale produzione di gusci per caschi antiproiettile utilizza tecnologie di stampaggio di materiali compositi, come lo stampaggio a mano, lo stampaggio a trasferimento di resina (RTM), la termoformatura e lo stampaggio a dimensione netta.
3.1 Processo di stampaggio a stratificazione manuale
Lo stampaggio a contatto, noto anche come stampaggio manuale, è la tecnologia di stampaggio più antica e diffusa nella produzione di elmetti antiproiettile in materiale composito. Si tratta di un processo prevalentemente manuale, con un utilizzo limitato di macchinari. Richiede un elevato livello di competenza tecnica da parte degli operatori, che deve conoscere le proprietà strutturali del prodotto ed essere esperti nel taglio e nel posizionamento dei rinforzi in fibra, nonché nel trattamento superficiale dello stampo. Sebbene lo stampaggio manuale offra stampi economici e di facile manutenzione, non limitati da dimensioni o forma del prodotto, che consentono modifiche flessibili alle diverse parti in base ai requisiti di progettazione e una comoda stampatura a temperatura ambiente, è generalmente adatto solo alla produzione di piccoli lotti. I prodotti finiti presentano spesso proprietà meccaniche non uniformi, scarsa stabilità e prestazioni di protezione incoerenti.
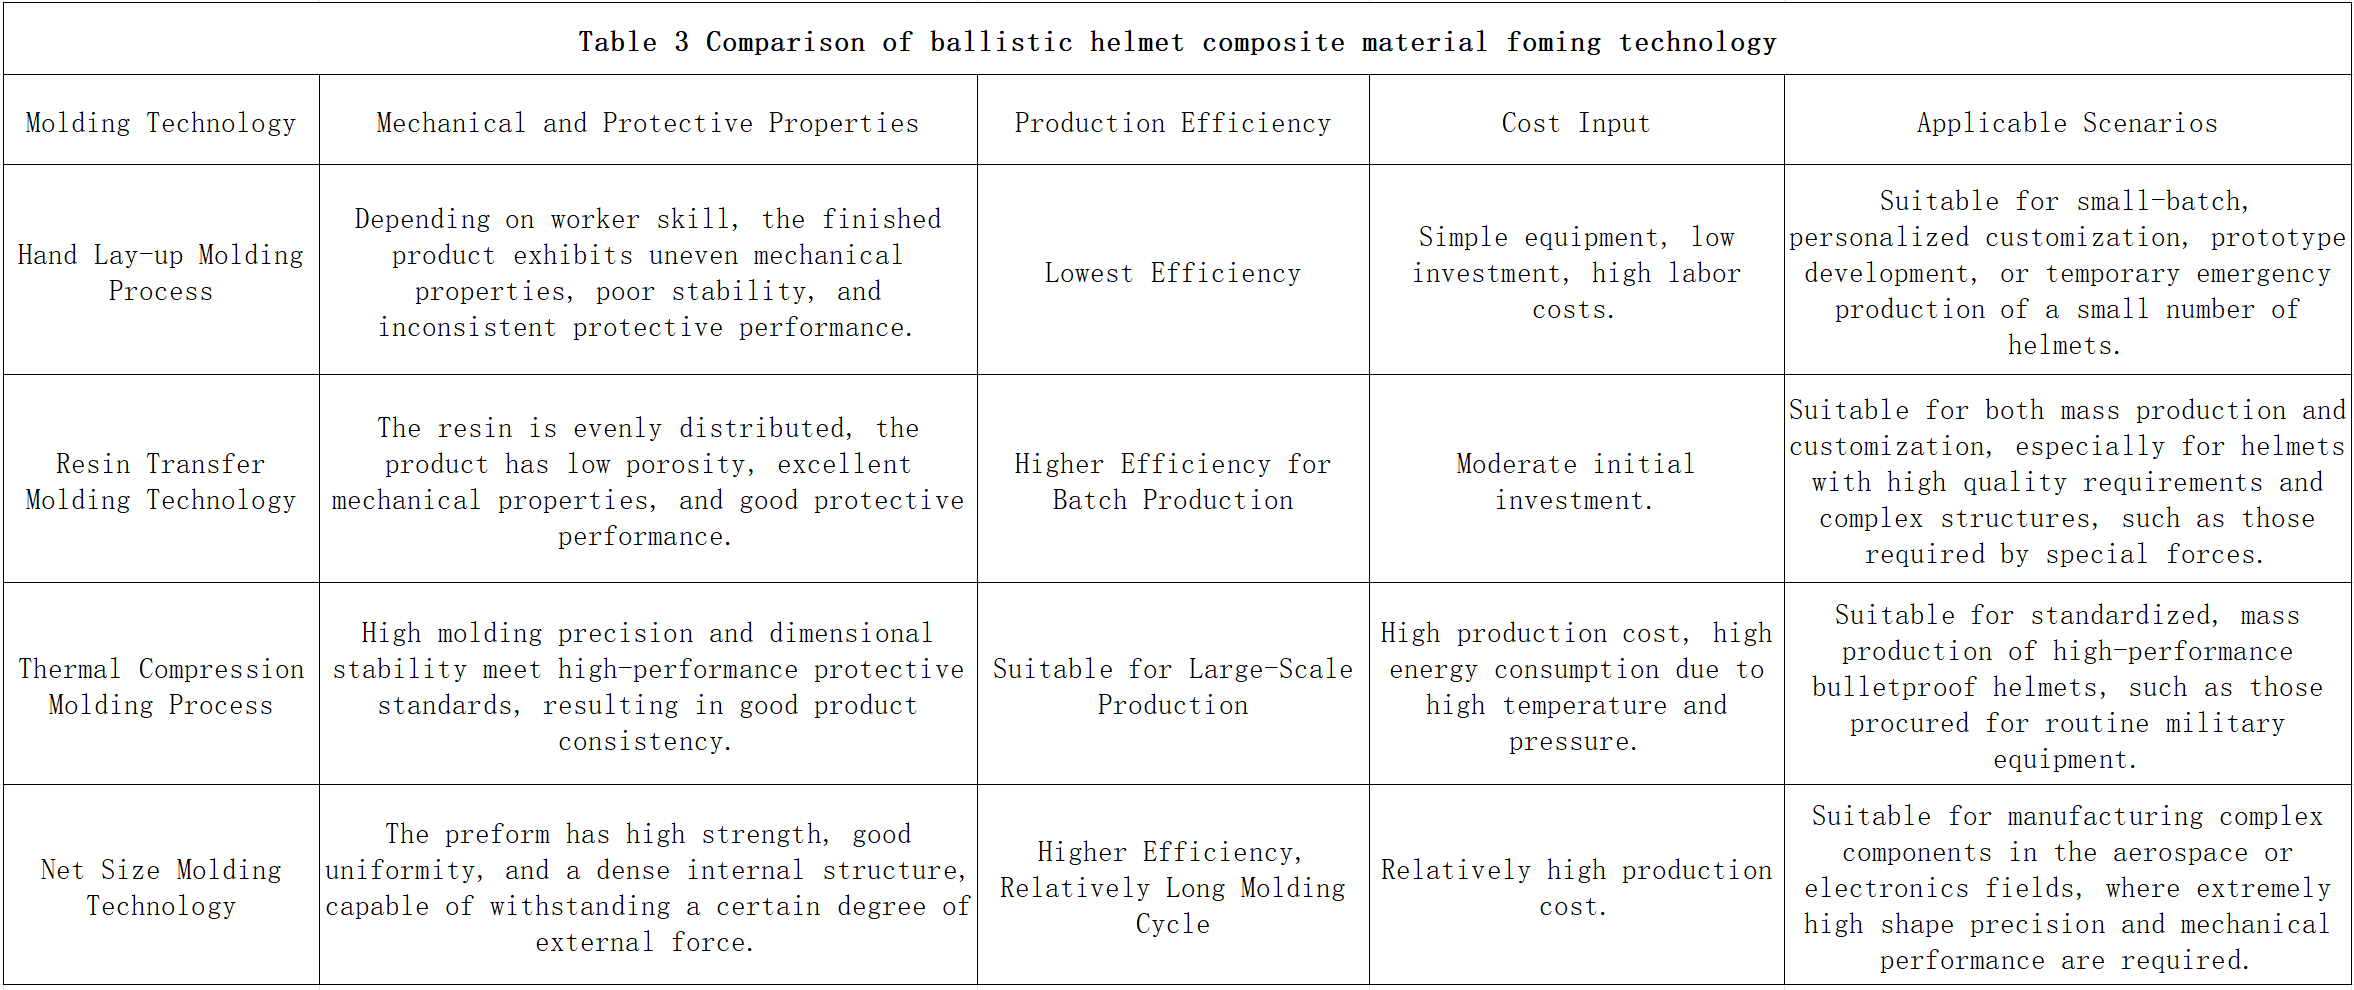
La Tabella 3 mostra un confronto tra le tecnologie di stampaggio di materiali compositi per elmetti antiproiettile. Lo stampaggio a stratificazione manuale si basa fortemente sull'abilità degli operatori, con conseguenti proprietà meccaniche non uniformi, scarsa stabilità e prestazioni protettive instabili nel prodotto finito. Presenta la minore efficienza, richiede attrezzature semplici e un basso investimento, ma ha costi di manodopera elevati, il che lo rende adatto a produzioni in piccoli lotti, personalizzate, allo sviluppo di prototipi o alla produzione temporanea di emergenza di piccole quantità di elmetti.
3.2 Stampaggio a trasferimento di resina (RTM)
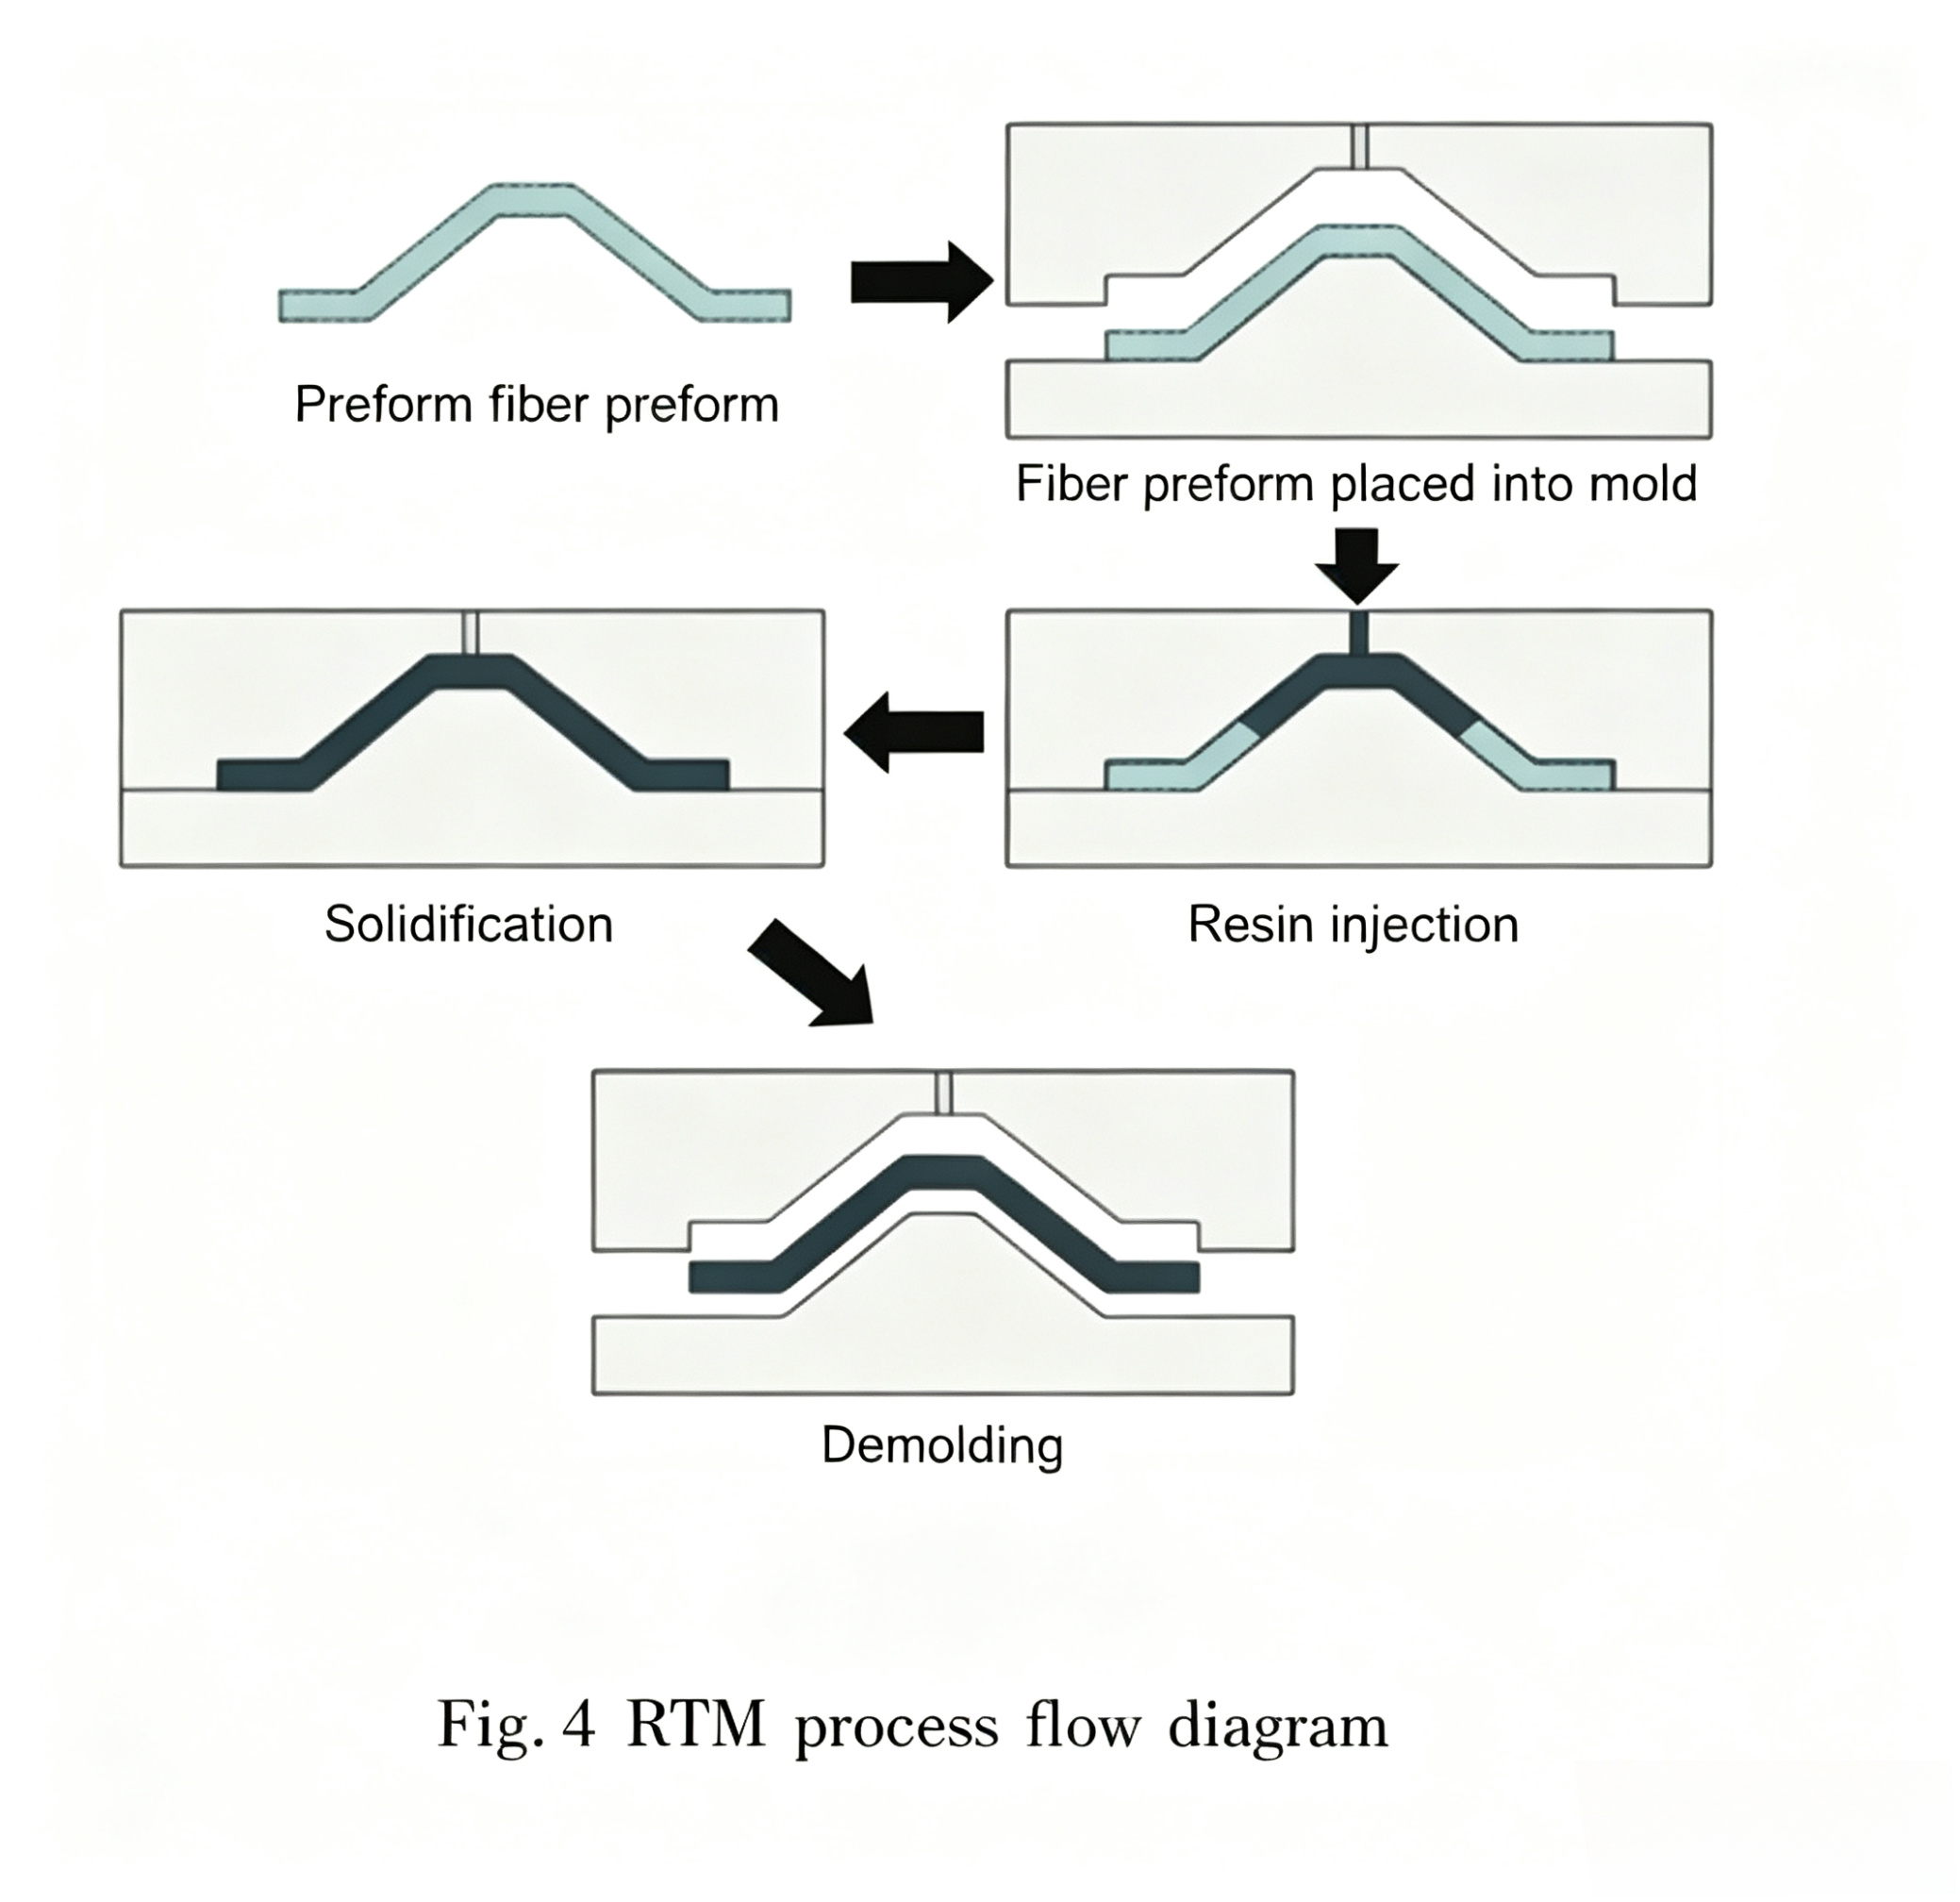
RTM (Resin Transfer Molding) è una tecnologia di stampaggio di materiali compositi che prevede l'iniezione di resine a bassa viscosità, come resine poliestere o epossidiche, in uno stampo chiuso, impregnando completamente e uniformemente fibre ad alte prestazioni o altri materiali di rinforzo, e successivamente polimerizzando. Rispetto allo stampaggio tradizionale manuale, la tecnologia RTM produce materiali con maggiore resistenza agli urti, proprietà meccaniche complessive più uniformi, costi inferiori, maggiore facilità di produzione ripetibile, maggiore precisione dimensionale e una superficie più liscia e piatta. Tuttavia, nella produzione di materiali compositi con strutture complesse e grandi volumi, lo stampaggio RTM spesso presenta problemi quali flusso di resina non uniforme, impregnazione insufficiente delle fibre e tempi di stampaggio eccessivamente lunghi, che possono causare discrepanze tra le proprietà meccaniche, la resistenza e la precisione attese del prodotto composito. Il diagramma di flusso del processo è mostrato in Figura 4.
Come illustrato nella Figura 3, i prodotti realizzati con la tecnologia di stampaggio a trasferimento di resina presentano una distribuzione uniforme della resina, bassa porosità, eccellenti proprietà meccaniche e buone prestazioni protettive. Possono essere prodotti in serie con elevata efficienza e un investimento iniziale moderato, bilanciando la produzione di massa con la personalizzazione per elmetti con elevati requisiti di qualità e strutture complesse, come quelli destinati alle forze speciali.
3.3 Processo di stampaggio a caldo
Lo stampaggio a caldo è un processo di stampaggio di materiali compositi comunemente utilizzato. I principali fattori che influenzano la qualità dello stampaggio dei caschi antiproiettile sono la temperatura, il tempo e la pressione di stampaggio. Innanzitutto, fibre ad alte prestazioni vengono miscelate con resine termoindurenti o termoplastiche per preparare un preimpregnato. Successivamente, lo stampo viene preriscaldato e mantenuto a una temperatura costante. Il preimpregnato viene quindi inserito nello stampo, i bordi vengono pressati e lo stampo viene chiuso. La temperatura dello stampo viene portata alla temperatura di stampaggio, viene applicata la pressione e, dopo il mantenimento della temperatura, lo stampo viene raffreddato e separato. Infine, il prodotto finito viene rimosso per la riparazione. Durante lo stampaggio a caldo, le condizioni di stampaggio devono essere attentamente monitorate. Ad esempio, la temperatura di polimerizzazione dei caschi compositi in UHMWPE in genere non supera i 130 °C. Un diagramma di flusso del processo di stampaggio a caldo per i caschi antiproiettile è mostrato nella Figura 5.
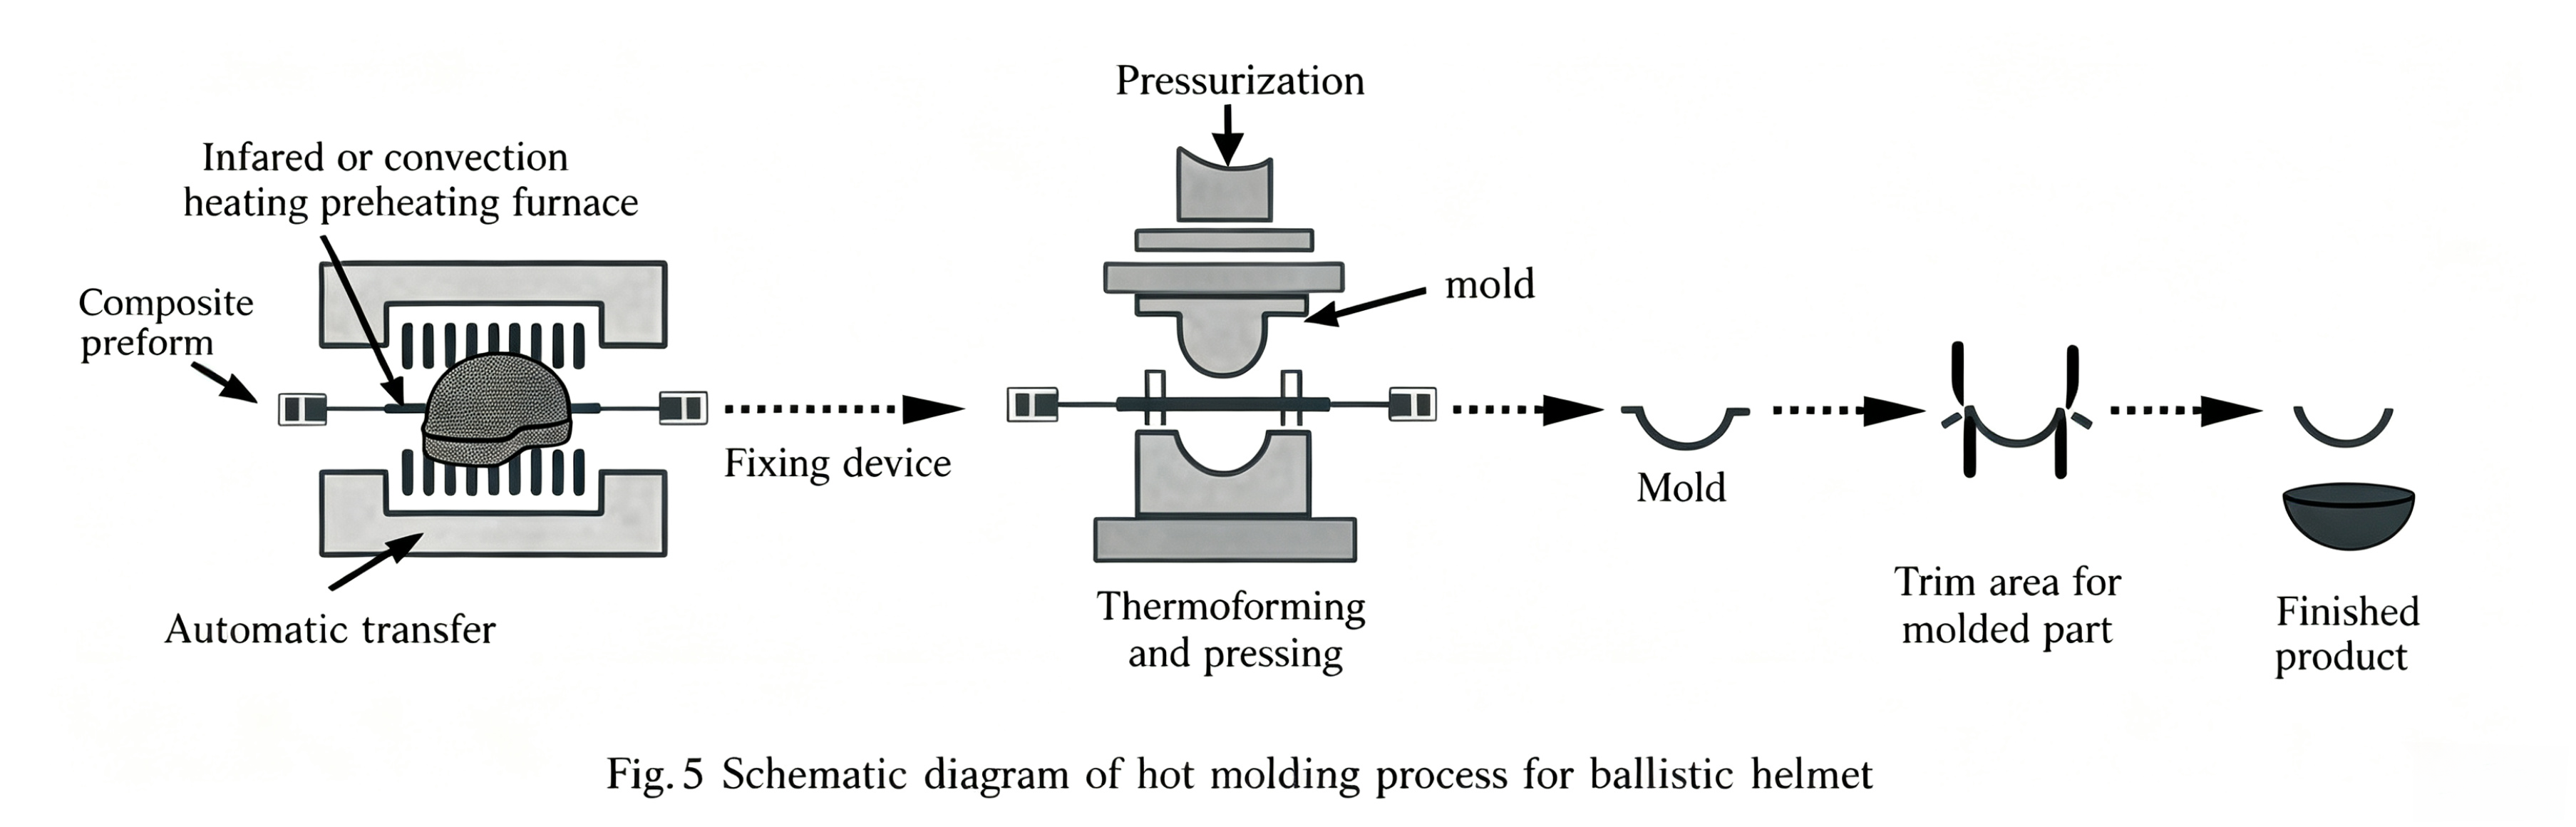
Come illustrato nella Tabella 3, i prodotti realizzati mediante il processo di stampaggio a caldo presentano un'elevata precisione di stampaggio e stabilità dimensionale, soddisfacendo elevati standard di protezione. Dimostrano inoltre una buona uniformità del prodotto e sono adatti alla produzione su larga scala. Tuttavia, i costi di produzione sono elevati e le alte temperature e pressioni richiedono un notevole consumo energetico. Ciò li rende adatti alla produzione di massa standardizzata, come ad esempio i caschi antiproiettile ad alte prestazioni, utilizzati nell'ambito dell'equipaggiamento militare convenzionale.
3.4 Tecnologia di stampaggio a dimensione netta
La tecnologia di stampaggio a iniezione di gel, nota anche come tecnologia di stampaggio a iniezione di gel, è un metodo di stampaggio avanzato ampiamente utilizzato nella ceramica, nei compositi a matrice metallica e in altri settori. Il suo principio consiste nel miscelare uniformemente monomeri organici, agenti reticolanti e altri additivi con polvere ceramica o metallica per formare una sospensione. Dopo l'iniezione nello stampo, un iniziatore innesca la reazione di polimerizzazione del monomero, causando la gelificazione in situ e la solidificazione della sospensione. Questa tecnologia offre vantaggi significativi, consentendo la produzione di semilavorati con forme complesse e un'elevata precisione dimensionale. I semilavorati presentano una buona uniformità e un'elevata resistenza, riducendo efficacemente le successive lavorazioni. Ad esempio, nella produzione di componenti ceramici ad alta temperatura per motori aeronautici, consente di modellare con precisione strutture interne complesse. Tuttavia, presenta requisiti estremamente rigorosi in termini di purezza delle materie prime e controllo dei parametri di processo, e alcuni additivi organici sono costosi, il che ne limita in una certa misura l'applicazione su larga scala. Ciononostante, grazie alla continua ottimizzazione e al miglioramento tecnologico, la tecnologia di stampaggio a iniezione di gel ha un enorme potenziale applicativo nella produzione di alta gamma. La Figura 6 mostra uno schema della tecnologia di stampaggio a dimensione netta.
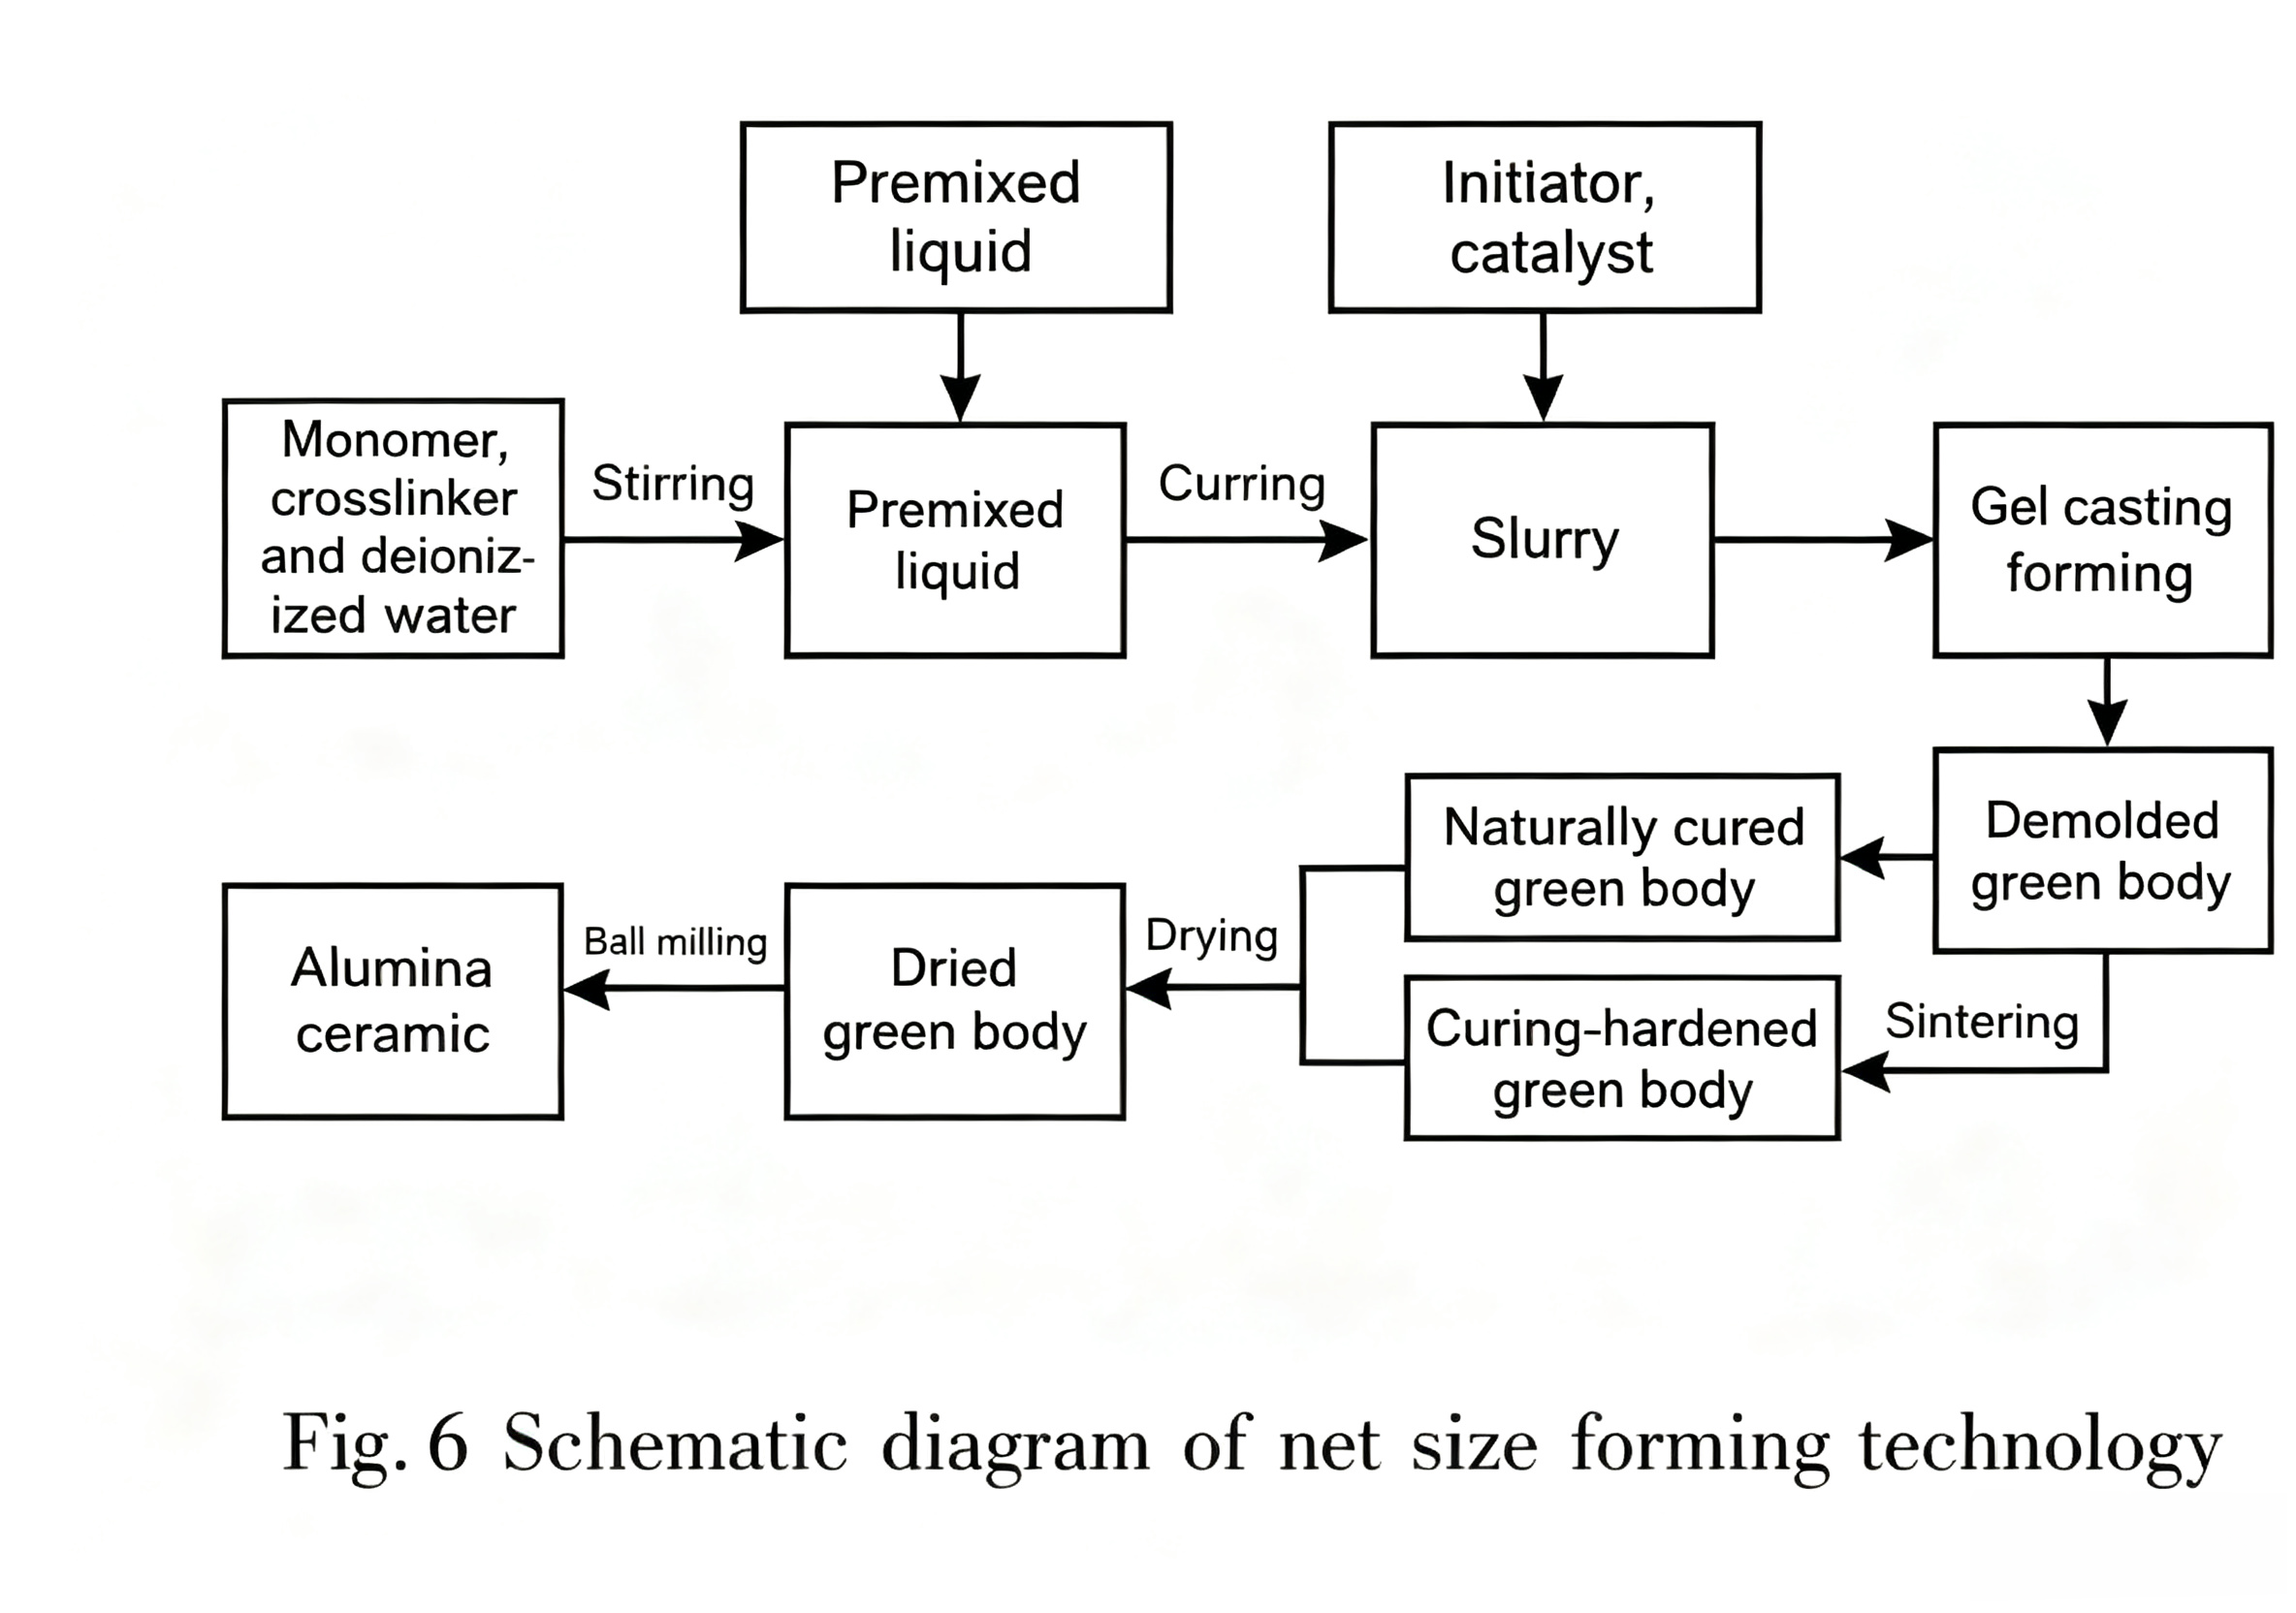
Come illustrato nella Tabella 3, i prodotti realizzati con la tecnologia di stampaggio a dimensione netta presentano elevata resistenza, buona uniformità e una struttura interna densa, in grado di sopportare un certo grado di forza esterna. Vanta un'elevata efficienza, un ciclo di stampaggio relativamente lungo e costi di produzione elevati, il che la rende adatta alla fabbricazione di componenti complessi nei settori aerospaziale o elettronico, dove sono richieste precisione di forma e prestazioni meccaniche estremamente elevate.
4. Conclusion
I caschi antiproiettile, in quanto dispositivi di protezione individuale per i soldati, possono proteggerli efficacemente e ridurre o prevenire le lesioni da proiettile. Pertanto, una conoscenza approfondita del sistema di materiali compositi rinforzati con fibre, della tipologia di struttura del tessuto e della tecnologia di stampaggio dei materiali compositi per i caschi antiproiettile è fondamentale per la ricerca di nuove tipologie di caschi antiproiettile. Questo articolo introduce innanzitutto i materiali compositi, che possiedono rigidità, resistenza e capacità di assorbimento di energia estremamente elevate, offrendo una protezione balistica superiore rispetto ai materiali ordinari. In secondo luogo, discute le strutture dei tessuti balistici, che raggiungono prestazioni di protezione ed efficienza di assorbimento di energia ancora migliori. Poiché il processo di produzione della calotta del casco gioca un ruolo cruciale nelle sue prestazioni di protezione, vengono riassunte quattro tecnologie di stampaggio di materiali compositi per caschi antiproiettile:
1) Lo stampaggio a strati manuale produce prodotti con proprietà meccaniche non uniformi, minore efficienza e costi inferiori, adatti a produzioni di piccoli lotti o personalizzate.
2) Lo stampaggio a trasferimento di resina (RTM) produce prodotti con eccellenti proprietà meccaniche, maggiore efficienza e costi di investimento moderati, soddisfacendo sia le esigenze di produzione di massa che quelle di personalizzazione.
3) La termoformatura produce prodotti con buone proprietà meccaniche ma costi di produzione più elevati, adatti alla produzione di massa standardizzata.
4) Lo stampaggio a dimensione netta produce prodotti con elevata resistenza del preformato e maggiore efficienza, ma anche costi di produzione più elevati, ed è adatto alla fabbricazione di componenti complessi con requisiti estremamente elevati in termini di precisione della forma e proprietà meccaniche.
Sebbene i processi di stampaggio per elmetti antiproiettile in materiale composito siano relativamente maturi, molti problemi devono ancora essere risolti. Di fronte a un contesto internazionale sempre più complesso e allo sviluppo delle tecnologie informatiche, la progettazione della prossima generazione di elmetti antiproiettile sarà maggiormente orientata verso requisiti di leggerezza, multifunzionalità e intelligenza, nonché di basso costo e capacità produttive sostenibili. Ciò soddisferà le esigenze della guerra futura in termini di protezione, intelligenza, comfort e adattabilità, nonché di rapidità di produzione e personalizzazione, migliorando significativamente l'efficacia in combattimento dei soldati sul campo di battaglia.


